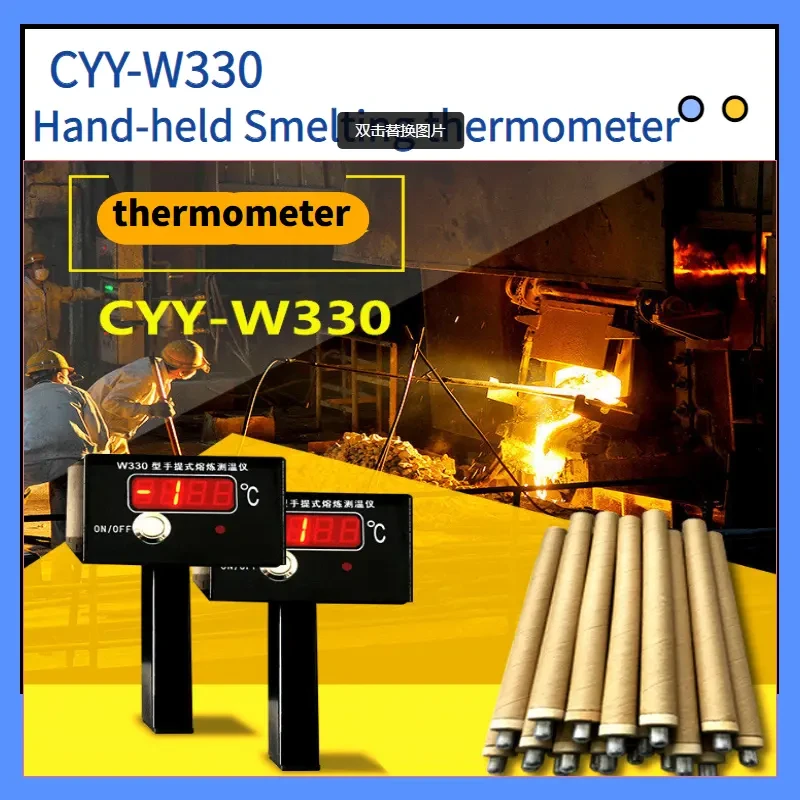
Máy đo nhiệt độ kim loại lỏng cầm tay dùng cặp nhiệt điện là thiết bị đo tiếp xúc. Con số hiển thị phụ thuộc vào cả một chuỗi: cặp nhiệt điện đúng loại và tương thích, thao tác nhúng, thời điểm đo và kết nối điện ổn định — thiết bị chỉ là một mắt xích trong chuỗi đó. Bài viết lấy CYY-W330 làm ví dụ, đi qua toàn bộ quy trình tại hai vị trí là thùng rót thép và thùng rót trung gian, sau đó làm rõ thiết kế chống nhiễu của máy giải quyết được vấn đề gì và chưa giải quyết được vấn đề gì.
1. Trước tiên, cần xác định thiết bị đo được gì và không đo được gì
CYY-W330 là máy đo nhiệt độ kim loại lỏng cầm tay dùng cặp nhiệt điện, không phải thiết bị đo hồng ngoại. Nguyên lý hoạt động: đầu cặp nhiệt điện tiếp xúc với kim loại lỏng, sinh ra sức điện động nhiệt điện; tín hiệu được khuếch đại, chuyển đổi A/D rồi đưa vào vi điều khiển để bù nhiệt độ đầu lạnh, tự hiệu chuẩn điểm không, sau đó hiển thị và giữ giá trị đỉnh tại thời điểm đo thành công. Vì vậy, đầu đo phải được nhúng vào kim loại lỏng. Chỉ hướng đầu đo vào mặt kim loại từ miệng thùng sẽ không cho nhiệt độ thực.
Một số thông số quyết định việc đánh giá kết quả tại hiện trường:
- Dải đo 0–2000°C tùy loại cặp nhiệt điện được dùng; độ phân giải 1°C.
- Thời gian đáp ứng 1 giây; sau khi đo thành công, giá trị đỉnh được giữ tự động.
- Độ chính xác công bố ≤ ±0,2% ±1°C, tương đương khoảng ±4,2°C tại 1600°C và ±4,5°C tại 1750°C.
- Nguồn pin sạc NiMH DC 6V ±10%; theo nhà sản xuất, một lần sạc đầy thường đo được hàng nghìn lần.
- Cần đo tiêu chuẩn gồm ba đoạn, tổng dài 1,5 m, có thể nối dài theo kích thước thùng.
Từ các thông số này có một cách quy đổi rất thực dụng: nếu hai lần đọc lệch nhau 3–5°C thì mức lệch đó vẫn nằm trong dải sai số của thiết bị; nếu lệch tới hàng chục độ, không nên vội kết luận máy hỏng mà cần kiểm tra cặp nhiệt điện, lớp xỉ, độ sâu nhúng và kết nối trước.
2. Vật tư tiêu hao chính hãng quyết định phần lớn độ ổn định của phép đo
Cặp nhiệt điện là vật tư tiêu hao, không phải phụ kiện dùng lại. Sai lệch tại hiện trường phần lớn không đến từ thân máy mà từ vật tư không đúng chuẩn: cặp không tương thích với máy, ống giấy bị ẩm, đầu đo đã qua sử dụng hoặc hàng không rõ nguồn gốc.
Theo kinh nghiệm của nhà sản xuất, khi dùng đúng cặp nhiệt điện và phụ tùng chính hãng, khoảng 95% nguyên nhân gây sự cố trong quá trình đo được loại bỏ. Vì vậy khi đặt thiết bị nên đặt kèm vật tư chính hãng theo đúng model máy, thay vì tìm loại tương đương trôi nổi trên thị trường.
Một chi tiết dễ bị bỏ qua: ống giấy và đầu đo phải khô, không nứt vỡ. Ống giấy bị ẩm khi nhúng vào thép lỏng sẽ làm sai lệch số đọc giai đoạn đầu và kéo dài thời gian đo.
3. Tại thùng rót thép: từ đầu ca đến khi có số đọc
3.1. Năm mục kiểm tra đầu ca
- Thân máy, cần đo và đầu đồng không nứt, không lỏng; ba đoạn cần sau khi nối phải chắc, lắc không thấy rung.
- Bật nguồn và quan sát màn hình: sau khi cắm cặp nhiệt điện, máy hiển thị nhiệt độ môi trường, nghĩa là đường tín hiệu bình thường.
- Cắm đầu nối hết cỡ và siết chặt vít hãm. Đây là điều kiện tiên quyết cho mọi biện pháp chống nhiễu phía sau.
- Kiểm tra pin: màn hình báo HELP là điện áp thấp, phải sạc trước khi lên vị trí.
- Kiểm tra đầu cặp nhiệt điện: đúng model, ống giấy khô, đầu đo nguyên vẹn.
3.2. Vớt xỉ
Trước khi đo, dùng dụng cụ vớt xỉ làm sạch lớp xỉ nổi quanh điểm đo để lộ mặt thép lỏng sáng.
3.3. Vị trí đứng và góc nhúng
Đứng chếch phía trước miệng thùng, cần đo tạo góc khoảng 60–75° so với mặt kim loại; không đứng đối diện miệng thùng và không tì cần đo lên thành thùng để lấy điểm tựa. Người vận hành cần mặc quần áo chống nhiệt, đeo mặt nạ chống nhiệt và găng chịu nhiệt; mặt sàn nơi đứng phải khô, không đọng nước. Với thùng lớn, dùng cần nối dài để giữ khoảng cách an toàn thay vì cố với tay.
3.4. Nhúng cặp nhiệt điện
- Nhanh: từ lúc quyết định nhúng đến khi đầu đo vào kim loại lỏng không do dự, nhằm giảm thời gian ống giấy nằm trong vùng bức xạ nhiệt.
- Đúng: nhúng vào vùng thép lỏng đã vớt xỉ, không nhúng sát thành thùng hoặc vào cục xỉ.
- Dứt khoát: nhúng một lần tới độ sâu cần thiết, không nhúng một chút, nâng lên rồi nhúng lại.
Cần xét độ sâu nhúng ở hai cấp: yêu cầu tối thiểu của thiết bị và điều kiện thực tế tại thùng. Tài liệu thiết bị nêu đầu đo phải ngập ≥20 mm trong kim loại lỏng. Tuy nhiên, tại thùng rót thép, ràng buộc thực tế là phải xuyên qua lớp xỉ mà đầu đo vẫn còn nằm trong thép lỏng. Nhiều nhà máy kiểm soát độ sâu 200–300 mm dưới mặt kim loại; đây là kinh nghiệm hiện trường, thay đổi theo độ dày lớp xỉ, đường kính thùng và mức thép lỏng, không phải thông số của thiết bị. Tiêu chí đơn giản: đầu đo phải nằm hoàn toàn trong thép lỏng, phần chân ống giấy không được ngập.
3.5. Đọc số và rút cần
Khi đèn báo đo thành công (H) sáng và còi kêu, giá trị đã được giữ; lúc này rút cần ngay, toàn bộ thao tác thường kéo dài 3–5 giây. Nếu thấy con số vẫn đang tăng chậm, không nên chờ cho số cao thêm: máy giữ giá trị đỉnh tại thời điểm đo thành công, nhúng thêm chỉ làm cháy cặp nhiệt điện chứ không làm kết quả chính xác hơn.
3.6. Sau khi rút cần
Ghi số đọc vào phiếu mẻ, đồng thời ghi rõ vị trí đo (sau khi ra thép, sau tinh luyện hay trước khi rót). Cặp nhiệt điện đã dùng phải tháo ra và thay mới dù ngoại hình còn nguyên; chờ một chút rồi lắp cặp mới để sang lần đo tiếp theo.
3.7. Một thùng đo nhiều điểm có ý nghĩa hơn đo nhiều lần
Với cùng một thùng thép lỏng, đo một lần sau khi ra thép, một lần sau khi chờ hoặc tinh luyện và một lần trước khi rót sẽ phản ánh xu hướng nhiệt tốt hơn nhiều so với đo liên tiếp ba lần tại cùng một thời điểm. Đáy thùng, vùng gần thành thùng và vùng giữa có nhiệt độ khác nhau; chỉ khi cố định điểm đo và thời điểm đo thì dữ liệu mới so sánh được. Phần lớn tranh cãi về "đo không chính xác" thực chất là hai phép đo không cùng vị trí và không cùng thời điểm.
4. Thùng rót trung gian: những điểm cần điều chỉnh so với thùng rót thép
Thùng rót trung gian nhận thép lỏng từ thùng rót thép rồi phân phối sang khuôn, điều kiện vận hành khác thùng rót thép nên thao tác cũng phải thay đổi theo.
Cửa sổ thời gian ngắn, mọi khâu chuẩn bị phải xong trước khi bắt đầu đo. Nhịp rót gấp, nên cặp nhiệt điện phải được lắp sẵn, máy phải được bật sẵn và vị trí đọc số phải được xác định trước.
Ngoài ra, dung tích thùng rót trung gian nhỏ hơn, ảnh hưởng tích nhiệt của lớp lót rõ hơn. Hiện tượng số đọc thấp hơn ở mẻ đầu hoặc ở thùng mới thay lớp lót là phổ biến; sai lệch này cần được nhận diện bằng cách so sánh trong cùng điều kiện, không nên quy ngay cho thiết bị.
5. Chống nhiễu: đo khi lò vẫn đang có điện nghĩa là gì
Khi lò cảm ứng trung tần đang có điện để nấu chảy kim loại, môi trường quanh lò có nhiễu điện từ mạnh. Thiết kế của CYY-W330 tập trung vào một số điểm cụ thể: dùng vi điều khiển làm lõi xử lý, khuếch đại tín hiệu và chuyển đổi A/D trước khi xử lý số, kết hợp bù nhiệt độ đầu lạnh và tự hiệu chuẩn điểm không; toàn máy dùng vỏ kim loại chịu va đập và hiển thị LED độ sáng cao. Theo tài liệu của nhà sản xuất, nhờ các biện pháp chống nhiễu này, khi lò cảm ứng trung tần đang có điện trong quá trình nấu chảy kim loại vẫn có thể đo nhiệt độ trong lò mà không cần cắt điện.
Đối với nhịp sản xuất, giá trị thực tế của điều này là không phải dừng lò, chờ lò rồi khởi động lại chỉ để đo một lần nhiệt độ; thao tác đo có thể nằm trong quy trình luyện kim bình thường. Đối với người vận hành, điều đó có nghĩa là "lò đang chạy vẫn đo được", nhưng không có nghĩa là "đấu nối kiểu nào cũng đo được".
Nhiễu thường xâm nhập từ ba vị trí:
- Dây bù và đầu đồng: khi nối ba đoạn cần mà xoắn làm dây bù bị xoắn theo, mối hàn dễ đứt; biểu hiện là số đọc nhảy hoặc hiển thị bất thường.
- Đầu nối trước và sau: không cắm hết cỡ, bị oxy hóa hoặc dính bụi xỉ sẽ làm điện trở tiếp xúc thay đổi, số đọc không ổn định.
- Kết nối giữa cần đo và máy: vít hãm không siết chặt khiến cần đo rung nhẹ trong lúc đo, tín hiệu chập chờn.
6. Điều kiện môi trường tại xưởng: nhiệt độ, độ ẩm, điện áp
Thiết bị có điều kiện làm việc 0–50°C, độ ẩm 5–80%RH; điều kiện bảo quản -20–60°C, độ ẩm 5–90%RH. Nhiều nhà máy tại Việt Nam có nền nhiệt cao quanh năm và độ ẩm tăng mạnh vào mùa mưa, nên hai nhóm thông số này trực tiếp dẫn đến một số thói quen hằng ngày:
- Không để máy thường xuyên trên sàn thao tác cạnh lò. Ở vị trí có nhiệt độ môi trường vượt 50°C, độ ổn định của máy và tuổi thọ pin đều bị ảnh hưởng; khi không đo nên đặt máy về hộp dụng cụ hoặc tấm cách nhiệt.
- Bảo vệ đầu cặp nhiệt điện khỏi ẩm. Ống giấy hút ẩm rồi nhúng vào thép lỏng sẽ ảnh hưởng đến số đọc giai đoạn đầu và thời gian đo thành công. Vào mùa mưa nên bảo quản khô và kiểm tra đầu ca.
- Sạc bằng bộ sạc chính hãng. Tại khu vực điện áp dao động mạnh, nên tránh dùng sạc nhanh hoặc bộ chuyển đổi không rõ nguồn gốc; việc sạc quá mức ảnh hưởng rõ rệt đến thời lượng pin.
7. Một số câu hỏi thường gặp tại hiện trường
Hai lần đo cùng một thùng thép lệch nhau hơn chục độ, có phải máy hỏng?
Trước tiên hãy kiểm tra xem hai lần đo có cùng điểm đo, cùng thời điểm và cùng loại cặp nhiệt điện hay không. Sau đó kiểm tra cặp nhiệt điện có bị ẩm, đầu đo có bị xỉ bám, vật tư mua vào có đúng chính hãng hay không. Sai số của thiết bị ở mức 1600°C khoảng ±4,2°C; chênh lệch lớn thường nên tìm nguyên nhân ở khâu thao tác hoặc vật tư tiêu hao.
Có thể đo trực tiếp khi lò cảm ứng trung tần đang có điện không?
Theo tài liệu của nhà sản xuất, CYY-W330 sau khi áp dụng biện pháp chống nhiễu có thể đo nhiệt độ trong lò khi lò cảm ứng trung tần đang có điện để nấu chảy kim loại mà không cần cắt điện. Điều kiện là dây bù, đầu nối và kết nối cần đo đều ở trạng thái tốt — nhiễu không "vòng qua" thiết bị từ không khí mà xâm nhập qua các mối nối.
Cặp nhiệt điện chưa hỏng, tại sao vẫn phải thay sau mỗi lần đo?
Cặp nhiệt điện nhanh được thiết kế cho một lần nhúng: đầu đo đáp ứng và hoàn thành phép đo ngay tại thời điểm tiếp xúc với kim loại lỏng. Nếu dùng lần thứ hai, tốc độ đáp ứng và độ chính xác không còn được kiểm soát. Tài liệu yêu cầu tháo cặp nhiệt điện ra dù chưa hỏng, chờ một chút rồi lắp cặp mới, về bản chất là để mỗi phép đo đều bắt đầu từ cùng một điều kiện ban đầu.
Kết luận
Đo nhiệt độ tại thùng rót thép và thùng rót trung gian không khó ở thao tác bấm nút, mà khó ở việc biến năm yếu tố — cặp nhiệt điện chính hãng, vớt sạch lớp xỉ, giữ độ sâu ổn định, kiểm soát thời điểm và duy trì kết nối chắc chắn — thành động tác cố định. Giá trị của một chiếc máy đo nhiệt độ kim loại lỏng cầm tay như CYY-W330 nằm ở đáp ứng 1 giây, giữ giá trị đỉnh, cảnh báo bằng đèn và còi, cùng thiết kế chống nhiễu cho phép đo khi lò cảm ứng trung tần đang có điện; nhờ đó người vận hành có thể nhanh chóng lấy được một con số có thể lặp lại trong môi trường nhiệt độ cao và nhiễu điện từ mạnh. Tuy nhiên, con số có đáng tin hay không vẫn phụ thuộc vào thao tác có chuẩn hay không, vật tư có tương thích hay không và công tác bảo trì có được thực hiện đều đặn hay không.
Với các nhà máy thép và xưởng đúc hướng tới thị trường rộng, khi chọn thiết bị, ngoài dải đo và độ chính xác nên xác nhận thêm ba điểm: ngôn ngữ bảng điều khiển có thuận tiện cho việc đào tạo tại chỗ không, vật tư tiêu hao có được cung cấp ổn định theo cùng lô không, và nhà cung cấp có hỗ trợ kỹ thuật vận hành, bảo trì tại hiện trường không. Nanjing Changyouyi Analytical Instrument Co., Ltd. chuyên về thiết bị phân tích nguyên tố kim loại và kiểm tra trước lò; dòng CYY đạt chứng nhận CE, bảng điều khiển tiếng Anh cho bản xuất khẩu, có thể cung cấp tư vấn kỹ thuật và vật tư tiêu hao chính hãng. Nếu cần tư vấn chọn model, vận hành hoặc bảo trì, vui lòng liên hệ qua trang liên hệ trên website.